
公司名称:山东鑫晖泽航复合材料科技有限公司
公司地址:山东省潍坊市诸城市高新园场站路568号
联系电话:15263691238
联系电话:15589892747
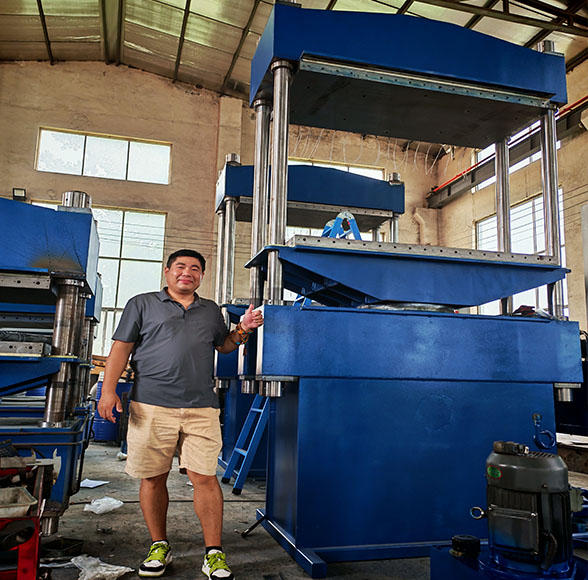
热压机是一种通过加热和加压使碳纤维复合材料材料成型或连接的通用工业设备 。它广泛应用于木材加工、橡胶硅胶、电子制造、碳纤维、玻璃纤维、芳纶纤维、石英纤维、碳化硼、石墨烯、碳化硅等新材料研发等领域,核心功能是利用热力和压力协同作用实现材料的压合、烧结或焊接
它是怎么工作的
00001. 热力软化:通过加热压板或模具,使物料达到可塑温度,如树脂软化或焊锡熔化 。
00002. 压力压实:液压或伺服系统施加精准压力,消除材料内部孔隙,确保结构紧密 。
00003. 冷却定型:在保压状态下冷却固化,保持制品形状和尺寸精度
主要有哪些类型
00001. 按加热方式:分为恒温热压机、脉冲热压机及真空热压机,后者可在无氧环境下防止材料氧化 。
00002. 按应用领域:包括人造板热压机(如胶合板、纤维板)、实验室压片机(用于制样)、电子热压机(如 FPC 焊接)等 。
00003. 按自动化程度:从手动操作到配备 PLC 系统、伺服闭环控制的全自动机型 。
都用在哪里
00001. 传统工业:家具制造中的板材压合、橡胶硫化、热固成型、smc热塑片状、塑料模压成型 。
00002. 高新技术:半导体封装、电池电极片热压、碳纤维复合材料成型及陶瓷、石墨材料烧结 。
00003. 科研检测:高校及实验室用于材料制样、光谱分析样品的压片制备 。
需要我帮你对比恒温、脉冲和真空热压机各自的适用场景吗?这样能快速判断哪种更适合你的具体需求。
1.次射出成型(IP):EVA粒子、改性剂、助剂高速混合后挤出造粒,再通过射出发泡成型机直接注入模具,高温加热一次发泡成型。这是目前大厂的主流工艺,产量高、基本无废料,适合大批量生产洞洞鞋、拖鞋、中底。缺点就是设备贵,而且不能做尖角和倒钩设计。
1. 模压发泡(小发泡):把配好的料造粒、称重后放入模具,在发泡机里加热发泡定型,又分为一次模压和二次模压。二次模压做出来的就是常说的PHYLON中底,尺寸稳定、外观细节好,但模具成本高、生产效率偏低。
2. 传统平板大发泡:EVA经过密炼、开炼做成板材,先平板大发泡,再裁切、磨边,之后二次发泡。这种设备成本最低,小工厂用得比较多,但边角料浪费大、效率低。
3. 超临界发泡:在模压发泡基础上,把化学发泡剂换成超临界CO₂或N₂,加上快速泄压操作。做出来的鞋底孔径更小、回弹更好,是高端跑鞋的主流技术,但设备和工艺控制要求很高。
· 混炼设备:密炼机、开炼机,用于把EVA原料和助剂混合均匀。
· 造粒设备:挤出造粒机,把混炼好的料做成颗粒,供模压或射出使用。
· 发泡成型设备:这是核心,根据工艺选:
o 一次射出用 EVA射出发泡成型机,市面价格大概在54万到108万之间,像吴川顺达、晋江钜鑫这些厂都有做。
o 模压发泡用 EVA小发泡机(模压发泡机),配合专用模具使用。
o 平板发泡用 平板大发泡机,设备投入最低。
· 模具:EVA鞋底模具一般是铝模,可以根据鞋型定制。
· 辅助设备:电加热导热油锅炉(提供发泡所需的高温)、水转印机(给鞋面印花纹图案)。
温度和压力控制是发泡质量的关键。模压发泡一般在160℃~180℃、15~25 MPa下进行,温度和压力直接影响鞋底的密度、硬度和尺寸稳定性。
怎么选工艺
· 预算有限、小批量试产:选平板大发泡或模压发泡,设备成本低,但要有心理准备,效率和材料利用率都不高。
· 大批量生产拖鞋、凉鞋、中底:直接上EVA射出发泡成型机,虽然机器贵,但产量高、人工省、品质稳定,算下来单件成本反而低。
· 做高端跑鞋中底:考虑超临界发泡,但设备和工艺门槛都比较高,需要专门的技术团队。
工艺选择影响成本和效果,要不要继续看看平板发泡和射出成型哪个更省料?或者超临界发泡对模具有什么特殊要求?
